


产品描述
为何 RTO 对制药与化工行业至关重要?
在原料药(API)、精细化工、中间体及大宗药物的生产过程中,废气通常具有以下特点:
溶剂种类繁多:包括甲醇、乙醇、丙酮、乙酸乙酯、DMF、二氯甲烷、甲苯、胺类及硫醇类物质
浓度波动大、排放呈间歇性,且伴有强烈异味
含有氯、硫、氮元素,高温下易产生腐蚀性酸性气体
含有难降解的挥发性有机化合物(VOCs),且催化氧化(RCO)工艺易导致催化剂中毒与失活
环保法规严格:VOCs 去除效率需达到 99% 以上,并对异味及卤代化合物有严格控制要求
RTO(蓄热式热氧化炉)是针对原料药合成、溶剂萃取、发酵及纯化等制药工艺中 VOCs 和恶臭气体进行高温销毁与热能回收的主流解决方案。它适用于处理成分复杂的混合溶剂废气,包括甲醇、丙酮、DMF 和二氯甲烷等。
制药废气成分极其复杂,理化性质各异,且常含有卤代及腐蚀性组分,因此对设备的防腐性能要求极高。此外,废气排放具有非连续性和浓度波动大的特点,这些因素在 RTO 系统设计时必须予以充分考量。
在 760–900°C 的高温下,VOCs 可被完全氧化分解。陶瓷蜂窝蓄热体通过双向蓄热与放热,实现 95% 以上的热回收效率,从而显著降低燃料消耗。
医药与化工行业 RTO(蓄热式焚烧炉)的核心工作原理
废气预热:常温废气流经高温陶瓷蓄热体,被迅速加热至 750°C 以上。
高温氧化:燃烧室保持在 800–850°C,VOCs 在此被氧化分解为 CO₂ 和 H₂O,停留时间不低于 1.5 秒。
热能回收:净化后的高温气体流经另一侧蓄热体,将热量传递给陶瓷蓄热介质,随后以较低温度排出。
阀门切换:气动切换阀每 90–120 秒动作一次。三室 RTO 系统具备吹扫功能,可防止气体短路(旁通),确保系统连续闭环运行。
医药与化工行业 RTO 系统的关键组件
(1) 燃烧器
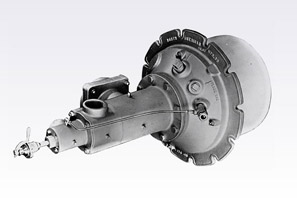
燃烧器是 RTO 系统的“心脏”,决定了运行的稳定性。
1.分体式设计
2.全自动负荷调节
3.多阀组控制,确保安全与稳定
(2) 蓄热陶瓷填料
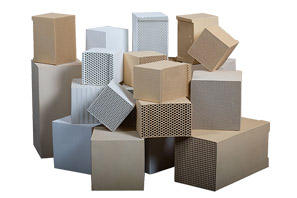
独特结构:平行通道设计,增强横向气流分布
优异的抗热震性能:ΔT > 400°C
抗堵塞性能强,使用寿命长
压降更低,降低运行成本
(3) 气动切换阀
1.外置式安装,便于维护
2.硬密封 + 轴端气封,泄漏率 < 0.1%
3.垂直行程设计,防止长期运行中出现卡滞
(4) 风机
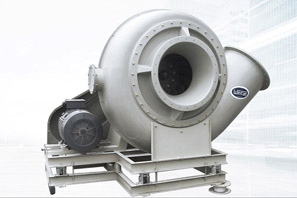
1.高效、低噪、低振动、节能
2.防爆离心式设计
3.可靠的优质品牌供应商
制药和化工行业的RTO技术参数
| 项目 | 参数 |
| 风量 | 20,000 立方米/小时 |
| 废气来源 | 制药中间体车间、废水处理站、储罐区 |
| 入口浓度 | NMHC 1500–8000 mg/m³ |
| 主要成分 | 甲苯、丙酮、乙酸乙酯、二氯甲烷、盐酸 |
| 出口排量 | 非甲烷碳氢化合物 ≤ 40 mg/m³ |
| 苯系 ≤ 20 mg/m³ | |
| 二氯甲烷 ≤ 20 mg/m³ | |
| 氯代化合物 < 5 mg/m³ | |
| 去除效率≥99% |
制药行业 RTO 系统的核心优势
极高的破坏效率:破坏去除率(DRE)≥ 99.9%,能有效分解难降解的恶臭物质及杂环类有机物
卓越的能效表现:热回收率高达 95%–97%,可实现中高浓度废气的自持燃烧,较传统热氧化(TO)技术节能 40%–60%
极强的适应性:能够应对间歇性排放、成分复杂以及浓度大幅波动的工况
优异的合规性:满足超低 VOC 排放标准,且无二次 VOC 泄漏风险
超长的使用寿命:配备防腐内衬,可处理含氯、含硫及含氮废气
制药RTO系统常见的问题
1. 制药行业为什么需要 RTO 系统?
制药生产过程中会产生大量有机废气,例如乙醇、丙酮、甲醇、甲苯、乙酸乙酯、DMF、IPA 等溶剂尾气。RTO 蓄热式热氧化系统可以将 VOCs 在高温条件下氧化分解为 CO₂ 和 H₂O,帮助制药企业实现稳定达标排放,并降低异味投诉和环保风险。
2. RTO 适合处理哪些制药废气?
RTO 适用于原料药、医药中间体、化学合成、溶剂回收、干燥、反应釜、离心、涂布、包衣、发酵尾气等工段产生的中低浓度、大风量 VOCs 废气。具体是否适合,需要根据废气成分、浓度、风量、温度、湿度和爆炸下限进行综合判断。
3. 制药废气进入 RTO 前需要预处理吗?
多数情况下需要。制药废气可能含有粉尘、酸性气体、卤素、有机硅、焦油状物质或高湿气体,直接进入 RTO 可能造成堵塞、腐蚀或陶瓷蓄热体污染。常见预处理包括除尘、喷淋洗涤、除雾、过滤、冷凝、缓冲均风和阻火防爆措施。
4. RTO 的 VOCs 去除效率可以达到多少?
合理设计和稳定运行条件下,制药行业 RTO 系统的 VOCs 去除效率通常可达到 95%–99% 以上。实际处理效率取决于停留时间、燃烧温度、废气成分、浓度波动、系统密封性和自控水平。
5. RTO 系统是否适合含氯、含硫或含氮废气?
可以处理部分含氯、含硫或含氮有机废气,但必须谨慎设计。此类废气燃烧后可能产生 HCl、SOx、NOx 等酸性或腐蚀性气体,通常需要配置耐腐蚀材料、急冷系统、碱洗塔或后端脱酸装置,避免设备腐蚀和二次污染。
6. 制药 RTO 如何保证防爆安全?
制药废气中常含易燃易爆溶剂,因此 RTO 系统必须配置 LEL 在线监测、稀释风、阻火器、防爆阀、紧急旁通、联锁停机、PLC 自动控制和异常报警。通常会将废气浓度控制在爆炸下限的安全比例以内,具体数值需按项目规范和当地要求执行。


