


产品描述
农药行业RTO系统
农药生产过程中会产生多种VOCs废气和异味废气,常见于原药合成、中间体生产、溶剂回收、离心、干燥、包装、储罐呼吸等环节。废气中可能含有甲醇、乙醇、甲苯、二甲苯、丙酮、乙酸乙酯、DMF、氯代溶剂及少量粉尘、酸性气体或高湿气体。RTO蓄热式热氧化系统适合处理大风量、中低浓度、成分复杂的农药行业VOCs废气。
农用化学品和精细化学品生产过程中废气的特性
农药原药、中间体和精细农用化学品合成过程中产生的废气具有高度专业性和挑战性:
1.成分复杂:含有大量有机溶剂,如甲苯、二甲苯、甲醇、DMF、二氯甲烷、酯类和醚类。
2.剧毒成分:包括含硫、氯、磷和氰化物的化合物,以及胺类和杂环农药相关有气味的物质。
3.浓度波动剧烈且排放间歇:由于反应器排气和蒸馏尾气排放,排放量变化很大。
4.沸点高,易结焦和聚合:容易造成设备结垢、堵塞和腐蚀。
5.毒性强,气味持久,难以降解:紫外线或活性炭吸附等常规处理方法无法达到排放标准。
6.焚烧过程中产生腐蚀性和有毒气体:如HCl、SO₂、PH₃和氰化物。
在进料、反应、回收、离心、过滤和干燥等生产过程中,会排放大量的挥发性有机化合物。
农药行业研发运营的关键组成部分
(1) 燃烧器
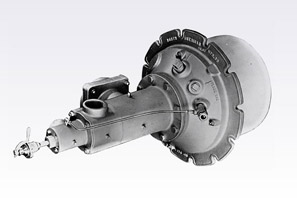
燃烧器是 RTO 系统的“心脏”,决定了运行的稳定性。
1.分体式设计
2.全自动负荷调节
3.多阀组控制,确保安全与稳定
(2) 蓄热陶瓷填料
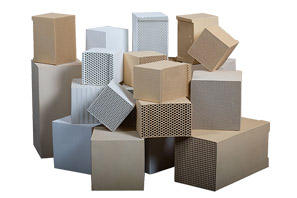
独特结构:平行通道设计,增强横向气流分布
优异的抗热震性能:ΔT > 400°C
抗堵塞性能强,使用寿命长
压降更低,降低运行成本
(3) 气动切换阀
1.外置式安装,便于维护
2.硬密封 + 轴端气封,泄漏率 < 0.1%
3.垂直行程设计,防止长期运行中出现卡滞
(4) 风机
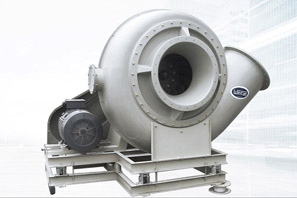
1.高效、低噪、低振动、节能
2.防爆离心式设计
3.可靠的优质品牌供应商
制药和化工行业的RTO技术参数
| 项目 | 参数 |
| 风量 | 50,000 立方米/小时 |
| 废气来源 | 农用化学品中间体生产车间的废气 |
| 入口浓度 | 非甲烷碳氢化合物(NMHC):3,500–8,000 mg/m³,主要成分包括甲苯、氯甲烷、氯苯、甲醇等。废气中还含有一定量的氯化氢和各种挥发性有机化合物(VOCs)。 |
| 出口排量 | 非甲烷碳氢化合物 ≤ 60 mg/m³ |
| 苯 ≤ 4 mg/m³ | |
| 二氯甲烷 ≤ 20 mg/m³ | |
| 氯代化合物 < 5 mg/m³ | |
| 去除效率≥99% |
适用的农用化学品废气来源
农药合成反应器排放气体
来自溶剂蒸馏和回收系统的不凝性气体
干燥、结晶和研磨过程中的挥发性排放物
含硫、氯、磷中间体产生的恶臭废气
剧毒、间歇性和波动性的有机废气流
RTO在农化行业的优势
超高降解效率:降解效率≥99.9%,有效分解高毒性和难降解有机化合物
抗催化剂中毒:不受硫、氯或磷化合物的影响,这与RCO系统不同。
性能卓越:耐高温、防腐蚀、防结焦设计,适用于严苛的运行条件。
卓越的能源效率:热回收效率高;中等浓度的废气可实现自持燃烧,且天然气消耗量极低。
综合合规解决方案:同时解决挥发性有机化合物排放、异味控制和有害废气处理问题
稳定连续运行:可全天候运行,完全兼容农用化学品连续生产工艺。
农化行业RTO系统常见问题
1. 农化行业为什么需要RTO系统?
农化企业在原药合成、中间体生产、溶剂回收、离心、干燥、包装和储罐呼吸等环节,会产生大量VOCs有机废气和异味废气。RTO蓄热式焚烧系统可以将废气中的有机物高温氧化分解,帮助企业实现VOCs稳定达标排放。
2. 农化行业RTO系统适合处理哪些废气?
适用于甲醇、乙醇、丙酮、甲苯、二甲苯、乙酸乙酯、DMF、DMAC、氯代溶剂等有机废气,也可用于农药原药、农药中间体、精细化工合成废气和溶剂尾气处理。
3. 农化废气进入RTO前需要预处理吗?
通常需要。农化废气可能含有粉尘、雾滴、高湿气体、酸性气体、含氯成分或焦油状物质,直接进入RTO容易造成堵塞、腐蚀或蓄热体污染。常见预处理包括过滤、喷淋洗涤、除雾、冷凝、均风和阻火防爆。
4. 农化RTO系统如何保证防爆安全?
系统通常配置LEL在线监测、阻火器、防爆阀、稀释风、紧急旁通、温度联锁、压力监测和PLC自动控制,确保废气浓度处于安全范围内,避免高浓度溶剂废气带来的燃爆风险。
5. 农化废气成分复杂,RTO能稳定运行吗?
可以,但前提是方案设计要充分。农化行业废气浓度波动大、成分复杂,建议配置缓冲均风、变频风机、浓度监测和自动联锁控制,避免浓度冲击影响RTO系统运行稳定性。
6. 含氯废气可以用RTO处理吗?
可以处理部分含氯VOCs废气,但必须配套防腐设计和后端脱酸系统。含氯有机废气燃烧后可能产生HCl等酸性气体,通常需要配置急冷塔、碱洗塔、除雾器和耐腐蚀材料。


